- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Come la forgiatura, la fusione e la lavorazione CNC integrate migliorano l'efficienza dei costi nei componenti metallici personalizzati
NINGBO, CINA – 13 novembre 2026– Poiché i produttori industriali in Nord America ed Europa si trovano ad affrontare una pressione crescente per controllare i costi di produzione mantenendo allo stesso tempo specifiche rigorose sui componenti, la selezione del processo di produzione è diventata una parte importante della pianificazione dell’ingegneria e della catena di fornitura.
Per componenti metallici complessi, affidarsi a un unico processo produttivo non è sempre la soluzione più economica. La lavorazione CNC diretta da materiale solido può fornire una notevole flessibilità di progettazione, ma può anche comportare una sostanziale rimozione di materiale e cicli di lavorazione più lunghi. La forgiatura e la fusione, invece, possono produrre forme più vicine alla geometria del componente finale, riducendo la quantità di materiale che deve essere rimosso durante la lavorazione successiva.
Riconoscendo l’importanza di questo rapporto di produzione,Ningbo Youlin Trading Co., Ltd.si concentra sul coordinamento dei processi di formatura a forma quasi netta, tra cui la forgiatura a stampo chiuso e la fusione di precisioneLavorazioni CNC di precisionee controllo di qualità.
Questo approccio combinato fornisce un percorso di produzione alternativo per componenti industriali personalizzati, aiutando i team di ingegneri a valutare l’utilizzo dei materiali, i requisiti di lavorazione, l’efficienza produttiva e i costi di produzione complessivi.
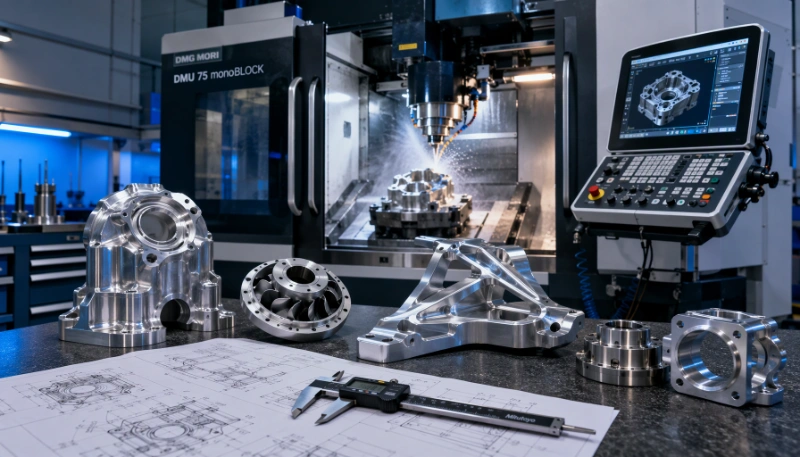
Perché l'integrazione del processo di produzione è importante per i componenti metallici personalizzati
La produzione di componenti metallici di precisione spesso coinvolge diverse fasi, dalla preparazione della materia prima e dalla formatura iniziale alla lavorazione meccanica, al trattamento superficiale e all'ispezione finale.
Quando ogni fase viene gestita in modo indipendente, il coordinamento tra i fornitori può diventare complicato. L'interpretazione dei disegni tecnici, le tolleranze di lavorazione, i riferimenti dimensionali, la documentazione dei materiali e i programmi di produzione possono differire tra gli stabilimenti di produzione.
Queste differenze possono creare ulteriori requisiti di comunicazione e aumentare la difficoltà di controllare la qualità nell’intero processo produttivo.
Ad esempio, il corpo di una valvola idraulica può richiedere un pezzo grezzo forgiato o fuso iniziale, seguito dalla lavorazione CNC di passaggi interni, porte filettate, superfici di tenuta e interfacce di montaggio. Se il pezzo grezzo non è progettato pensando alle successive operazioni di lavorazione, un'eccessiva rimozione di materiale o un sovrametallo di lavorazione insufficiente potrebbero influire sull'efficienza della produzione.
Una strategia di produzione integrata affronta queste considerazioni nelle prime fasi del processo di progettazione. Valutando insieme i requisiti di formatura e lavorazione, i produttori possono stabilire una sequenza di produzione più adatta e ridurre le operazioni non necessarie.
Per Ningbo Youlin Trading Co., Ltd., questo coordinamento è una parte importante del supporto di progetti di componenti metallici OEM e ODM personalizzati.
1. Formatura Near-Net-Shape: definizione della giusta geometria del componente
La produzione Near-Net-Shape si riferisce a metodi di produzione che creano un componente vicino alla geometria finale prevista prima della lavorazione secondaria. L'obiettivo è ridurre la rimozione non necessaria di materiale mantenendo allo stesso tempo un margine sufficiente per la finitura dimensionale.
Forgiaturae la fusione sono due approcci comunemente utilizzati, sebbene la loro idoneità dipenda dalla struttura del componente, dalle proprietà del materiale e dai requisiti di produzione.
Forgiatura a stampo chiuso per componenti portanti
La forgiatura a stampo chiuso utilizza matrici sagomate per formare metallo riscaldato o altrimenti preparato sotto pressione controllata. Il processo può produrre componenti con profili esterni relativamente complessi, contribuendo allo stesso tempo a sviluppare un flusso favorevole dei grani del materiale.
Per le applicazioni che comportano carichi meccanici ripetuti, urti o vibrazioni, la forgiatura può offrire vantaggi in termini di resistenza meccanica e prestazioni a fatica rispetto ad alcuni metodi di produzione alternativi.
I materiali comuni utilizzati nei progetti di forgiatura personalizzati includono:
- Acciai al carbonio e legati per componenti strutturali e meccanici.
- Gradi di acciaio inossidabile per applicazioni resistenti alla corrosione.
- Leghe di alluminio per componenti sensibili al peso.
- Ottone e altre leghe di rame per applicazioni meccaniche e di controllo dei fluidi selezionate.
I tipici componenti forgiati includono raccordi idraulici, collegamenti automobilistici, connettori meccanici, parti di attrezzature pesanti e componenti di montaggio industriali.
Dopo la fase di formatura iniziale, la lavorazione CNC può essere utilizzata per rifinire dimensioni critiche, connessioni filettate, superfici di appoggio e interfacce di assemblaggio.
La combinazione di forgiatura e lavorazione meccanica consente di affrontare la struttura del materiale iniziale e i requisiti dimensionali finali attraverso processi diversi ma complementari.
Fusione a cera persa per geometrie di componenti complesse
La fusione a cera persa, nota anche come fusione a cera persa, è adatta per componenti con forme complesse, caratteristiche esterne dettagliate e geometrie che possono richiedere lavorazioni meccaniche estese se prodotti da materiale solido.
Il processo prevede la creazione di un modello in cera, la formazione di un guscio ceramico attorno ad esso, la rimozione della cera e il versamento del metallo fuso nella cavità risultante.
Viene comunemente utilizzato per componenti in acciaio inossidabile e altre leghe in cui è necessario considerare insieme geometrie complesse e requisiti dei materiali.
Investimentofusionepuò ridurre la necessità di un'estesa rimozione di materiale, sebbene le dimensioni critiche e le superfici funzionali possano comunque richiedere la finitura CNC.
Le applicazioni includono componenti di valvole industriali, parti di pompe, hardware marino, alloggiamenti meccanici e altri componenti metallici personalizzati.
Pressofusione ad alta pressione per parti in alluminio e zinco
La pressofusione ad alta pressione è un'altra opzione per la produzione di componenti con forme relativamente complesse e dimensioni ripetibili.
L'alluminio fuso o la lega di zinco vengono iniettati in uno stampo metallico sotto pressione, consentendo la produzione di componenti con caratteristiche dettagliate e sezioni di parete relativamente sottili.
Questo processo è particolarmente adatto per applicazioni che comportano quantità di produzione ripetute, come alloggiamenti di apparecchiature, staffe, involucri e parti meccaniche selezionate.
A seconda del progetto e della precisione dimensionale richiesta, potrebbe essere necessaria una lavorazione secondaria per fori filettati, superfici di montaggio di precisione e altre caratteristiche funzionali.
La scelta del pressofuso dovrebbe considerare anche fattori quali l’investimento in attrezzature, il volume di produzione previsto, lo spessore delle pareti e i potenziali difetti di fusione.
2. Lavorazione di precisione CNC: raggiungimento della precisione funzionale
Mentreforgiaturae la fusione stabiliscono la geometria di base del componente, la lavorazione CNC è spesso responsabile della produzione delle dimensioni critiche richieste per l'assemblaggio e il funzionamento.
Questa distinzione è particolarmente importante per le parti industriali con fori di precisione, connessioni filettate, superfici di tenuta, fori dei cuscinetti e riferimenti di montaggio multipli.
Tornitura e fresatura CNC multiasse
Ningbo Youlin Trading Co., Ltd. supporta requisiti personalizzati di tornitura e fresatura CNC per una gamma di materiali metallici, tra cui acciaio inossidabile, ottone, leghe di rame, acciaio al carbonio, acciaio legato e alluminio.
A seconda della geometria del componente e dei requisiti di produzione, le operazioni di lavorazione possono comportare:
- Tornitura CNC per componenti cilindrici, alberi e caratteristiche filettate.
- Fresatura CNC per superfici piane, scanalature, tasche e profili complessi.
- Lavorazione multiasse per componenti che richiedono lavorazione da diversi orientamenti.
- Foratura, maschiatura e alesatura di precisione per fori funzionali e collegamenti interni.
Ad esempio, un componente idraulico forgiato potrebbe richiedere una lavorazione CNC per completare le superfici di montaggio, le porte interne, le connessioni filettate e le scanalature di tenuta. Il processo di forgiatura iniziale stabilisce la forma strutturale principale, mentre la lavorazione meccanica produce le caratteristiche necessarie per l'installazione e il funzionamento.
GD&T e controllo dei dati di lavorazione
Il dimensionamento e la tolleranza geometrica (GD&T) svolgono un ruolo importante nella produzione di componenti con superfici funzionali multiple.
Un disegno può specificare non solo le singole quote ma anche tolleranze di posizione, requisiti relativi alla concentricità, perpendicolarità, planarità e altre relazioni geometriche.
La definizione di riferimenti di lavorazione appropriati aiuta a mantenere le relazioni dimensionali tra le diverse caratteristiche e riduce il rischio di errori di posizionamento accumulati tra più configurazioni.
Per i componenti che richiedono diverse operazioni di lavorazione, la pianificazione delle attrezzature e la selezione dei riferimenti dovrebbero quindi essere considerate durante la revisione ingegneristica piuttosto che trattate come decisioni di produzione separate.
La tolleranza di lavorazione finale dipende dalle caratteristiche del materiale, dalla geometria del componente, dalla capacità dell'attrezzatura e dai requisiti di ispezione.
3. Progettazione finalizzata alla producibilità: collegamento di formatura e lavorazione meccanica in fase di progettazione
La progettazione per la producibilità (DFM) aiuta a identificare potenziali difficoltà di produzione prima che vengano impiegate attrezzature e risorse di produzione.
Per i componenti che prevedono sia la formatura che la lavorazione, la valutazione ingegneristica dovrebbe considerare i requisiti di ciascun processo anziché ottimizzare solo il pezzo grezzo iniziale o la geometria finita.
Considerazioni importanti includono:
Geometria della forgiatura e della fusione
Gli angoli di sformo, le linee di divisione, lo spessore delle pareti, i raggi degli angoli e le transizioni strutturali influenzano la fattibilità della formatura. Appropriate modifiche alla progettazione possono migliorare il flusso del materiale, semplificare la costruzione dello stampo e ridurre potenziali difetti di produzione.
Tolleranze di lavorazione
Il pezzo grezzo iniziale dovrebbe fornire materiale sufficiente per la lavorazione successiva senza creare sovrametalli inutilmente grandi. Ciò aiuta a bilanciare i requisiti di formatura con il tempo di lavorazione e l'utilizzo del materiale.
Selezione del dato di lavorazione
Le superfici funzionali e le caratteristiche di riferimento dovrebbero essere valutate insieme per stabilire riferimenti pratici di lavorazione. Una strategia di datum adeguata aiuta a mantenere la coerenza tra più operazioni.
Consolidamento dei componenti
Alcuni gruppi sono costituiti da diversi componenti fabbricati e saldati separatamente. A seconda dei requisiti strutturali e della fattibilità della produzione, un componente integrato forgiato o fuso può ridurre il numero di singole parti e le operazioni di assemblaggio associate.
Tuttavia, il consolidamento dei componenti dovrebbe sempre essere valutato rispetto ai costi degli utensili, alla complessità della lavorazione, ai requisiti di manutenzione e ai requisiti funzionali dell'assemblaggio finale.
Sviluppo del prototipo e ispezione del primo articolo
La produzione del prototipo offre l'opportunità di verificare se il percorso di produzione selezionato è adatto prima di procedere a quantità di produzione maggiori.
I campioni iniziali possono essere valutati per l'accuratezza dimensionale, le caratteristiche dei materiali, l'adattamento dell'assemblaggio e le prestazioni specifiche dell'applicazione.
Il First Article Inspection (FAI) può essere utilizzato anche per documentare le dimensioni critiche e confrontare il componente prodotto con il disegno tecnico approvato.
Questo processo aiuta a identificare le modifiche necessarie agli utensili, alle tolleranze di lavorazione, agli impianti e alle procedure di ispezione prima che inizi la produzione ripetuta.
4. Verifica della qualità: dalla materia prima ai componenti finiti
Quando si combinano diversi processi produttivi, la gestione della qualità deve considerare le caratteristiche e i potenziali difetti associati a ciascuna fase di produzione.
Un componente lavorato a macchina dimensionalmente accurato potrebbe ancora presentare problemi di materiale sottostante o di formatura se il pezzo grezzo iniziale non è adeguatamente controllato. Per questo motivo, la verifica dei materiali e l'ispezione del processo sono parti importanti della produzione di metalli su misura.
Verifica della composizione del materiale
La verifica della qualità del materiale aiuta a confermare che la materia prima selezionata corrisponde ai requisiti tecnici specificati.
La spettrometria a emissione ottica (OES), ove disponibile e applicabile, può essere utilizzata per analizzare la composizione chimica dei materiali metallici.
La documentazione dei materiali, inclusi i relativi certificati di prova della fabbrica e i rapporti di prova dei materiali, può fornire ulteriori informazioni sulle specifiche dei materiali e sui lotti di produzione.
Controllo dimensionale e metrologia
Macchine di misura a coordinate (CMM), proiettori di profili ottici, strumenti di misura digitali e tester di rugosità superficiale possono essere utilizzati per ispezionare le diverse caratteristiche dei componenti.
I requisiti di ispezione possono includere:
- Dimensioni critiche e tolleranze di lavorazione.
- Posizioni dei fori e relazioni geometriche.
- Planarità e perpendicolarità.
- Rugosità superficiale.
- Dimensioni della filettatura e interfacce di assemblaggio.
Il metodo di ispezione deve essere selezionato in base alla geometria del componente, ai requisiti di tolleranza e alle specifiche del disegno pertinente.
Prove meccaniche e superficiali
A seconda del materiale e dell'applicazione prevista, ulteriori test possono includere la misurazione della durezza, prove di trazione, verifica dello spessore del rivestimento e prove di corrosione in nebbia salina.
Per i componenti di mantenimento della pressione, può essere richiesto anche il test della pressione idrostatica in base alle specifiche del prodotto e alle procedure di test applicabili.
Questi controlli forniscono ulteriori prove delle prestazioni dei materiali e dei componenti oltre alla semplice ispezione dimensionale.
Documenti di qualità e tracciabilità della produzione
Per i progetti OEM che richiedono una verifica di qualità documentata, i registri di ispezione pertinenti possono supportare l'accettazione e la tracciabilità della produzione.
A seconda dei requisiti del progetto, la documentazione può includere:
- Rapporti di prova sui materiali (MTR).
- Rapporti di ispezione del primo articolo (FAI).
- Registri di controllo dimensionale.
- Certificati di conformità (CoC).
- Rapporti di prova applicabili sui trattamenti meccanici e superficiali.
Il pacchetto documentale specifico dovrà essere concordato in fase di valutazione del progetto.
5. Valutazione del costo totale di proprietà nella produzione di componenti metallici
La scelta tra lavorazione, forgiatura efusionenon dovrebbe basarsi esclusivamente sul prezzo unitario quotato di una singola operazione di produzione.
Per i progetti OEM industriali, il costo totale di proprietà (TCO) offre una prospettiva più ampia considerando i costi associati all'intero processo di produzione e fornitura.
Diversi fattori influenzano il costo di produzione complessivo.
Utilizzo del materiale
La lavorazione di un componente complesso direttamente da un grezzo può comportare una notevole rimozione di materiale, in particolare quando la parte finita ha un profilo esterno irregolare.
La formatura quasi netta può ridurre la quantità di materiale in eccesso che deve essere rimosso, a seconda della geometria del componente e del processo selezionato.
Per i materiali con costi di acquisto più elevati, il miglioramento dell’utilizzo dei materiali può contribuire a risparmi significativi nella produzione.
Tempi di lavorazione e operazioni secondarie
Un componente con un pezzo grezzo forgiato o fuso adatto può richiedere meno operazioni di lavorazione rispetto a uno prodotto interamente da materiale solido.
La ridotta rimozione di materiale può contribuire ad abbreviare i cicli di lavorazione e a migliorare l'utilizzo delle attrezzature.
Tuttavia, il vantaggio effettivo dipende dalla precisione del pezzo grezzo, dai sovrametalli di lavorazione, dalla complessità del componente e dal numero di operazioni di finitura richieste.
Investimenti in attrezzature e volume di produzione
Gli stampi per forgiatura e fusione comportano costi iniziali di attrezzaggio che devono essere considerati quando si seleziona un metodo di produzione.
Per piccole quantità o progetti che cambiano frequentemente, la lavorazione CNC diretta può essere più economica perché generalmente richiede meno utensili di formatura dedicati.
Per produzioni ripetute o quantità maggiori,forgiaturae la fusione può diventare più conveniente in termini di costi quando le spese di attrezzaggio possono essere distribuite su più unità di produzione.
Costi della qualità e coordinamento della catena di fornitura
I costi legati alla qualità possono estendersi oltre il prezzo dell’ispezione stessa. Rilavorazioni, parti rifiutate, consegne ritardate, trasporti ripetuti e ulteriore coordinamento dei fornitori possono incidere sul costo totale del progetto.
Il coordinamento dei requisiti di formatura, lavorazione e ispezione attraverso un accordo di produzione integrato può aiutare a ridurre le lacune di comunicazione e migliorare la coerenza del processo.
In definitiva, il metodo di produzione più adatto dipende dai requisiti combinati di materiale, geometria, precisione dimensionale, quantità dell'ordine, investimento in attrezzature e programma di consegna.
6. Applicazioni industriali di formatura e lavorazione integrate
La combinazione di formatura quasi perfetta e finitura CNC è rilevante per diverse applicazioni industriali in cui la geometria dei componenti, le prestazioni meccaniche e la precisione dimensionale devono essere considerate insieme.
Sistemi idraulici e di potenza fluida
I corpi delle valvole idrauliche, i blocchi collettore, i componenti delle pompe e i connettori dei fluidi possono richiedere grezzi forgiati o fusi seguiti dalla lavorazione di precisione di passaggi interni, superfici di montaggio e porte filettate.
Attrezzature automobilistiche e fuoristrada
I componenti delle sospensioni, le parti relative allo sterzo, i collegamenti del gruppo propulsore e gli accessori strutturali possono trarre vantaggio dai processi di forgiatura combinati con la finitura CNC per ottenere le caratteristiche meccaniche e dimensionali richieste.
Hardware marino e industriale
I raccordi marini personalizzati, i connettori in acciaio inossidabile, i componenti di montaggio e l'hardware meccanico possono comportare la fusione a cera persa o la forgiatura seguita dalla lavorazione meccanica e da un adeguato trattamento superficiale.
Pompe e Valvole Industriali
Gli alloggiamenti delle pompe, i componenti delle valvole, le giranti e le parti di controllo dei fluidi spesso presentano geometrie interne ed esterne complesse. La scelta dei processi di fusione, forgiatura e lavorazione dipende dalle specifiche del materiale, dai requisiti di pressione e dalla progettazione dei componenti.
Macchine Industriali e Automazione
Connettori meccanici, staffe per apparecchiature, alloggiamenti di precisione e componenti di trasmissione possono richiedere processi di produzione diversi a seconda dei requisiti strutturali e funzionali.
Scegliere il giusto percorso di produzione per la produzione a lungo termine
Non esiste un unico processo di produzione adatto a ogni componente metallico personalizzato.Lavorazione CNCoffre flessibilità e controllo dimensionale, la forgiatura può fornire proprietà meccaniche favorevoli per le parti portanti e la fusione può adattarsi a geometrie complesse che altrimenti potrebbero richiedere un'ampia rimozione di materiale.
La sfida ingegneristica è determinare come questi processi possano lavorare insieme per ottenere le prestazioni richieste dei componenti controllando allo stesso tempo i costi di produzione.
Ningbo Youlin Trading Co., Ltd.supporta progetti di produzione OEM e ODM personalizzati coordinando la formatura quasi netta, la lavorazione di precisione CNC, la valutazione ingegneristica e l'ispezione di qualità.
Attraverso un approccio orientato al processo, l'azienda collabora con team di ingegneria industriale per valutare la progettazione dei componenti, selezionare metodi di produzione adeguati e supportare la produzione dai campioni iniziali alla produzione ripetuta.
Informazioni su Ningbo Youlin Trading Co., Ltd.
Ningbo Youlin Trading Co., Ltd. è un fornitore di soluzioni ingegneristiche e di produzione di precisione con sede in Cina a Ningbo, nella provincia di Zhejiang.
L'azienda si concentra su componenti personalizzati in metallo e plastica OEM e ODM, con servizi di produzione che coprono la lavorazione CNC, la forgiatura di precisione, la fusione personalizzata, la fabbricazione di lamiere e i relativi processi di produzione.
Ningbo Youlin collabora con clienti industriali internazionali su progetti di produzione di componenti personalizzati, fornendo comunicazione tecnica, coordinamento della produzione e supporto per l'ispezione della qualità.
Richieste tecniche e valutazione del progetto
I team di ingegneri interessati alla produzione di componenti metallici personalizzati possono preparare i propri disegni tecnici 2D, modelli CAD 3D, specifiche dei materiali e quantità di produzione stimate per la valutazione tecnica.
I formati di disegno e modello comunemente accettati includono STEP, IGES e DWG.
Per ulteriori informazioni sulle capacità di produzione e sul supporto dei progetti OEM/ODM, visitare il sito Web ufficiale:
Sito ufficiale: https://www.nbyoulins.com
Servizi di produzione principali:Lavorazione di precisione CNC, forgiatura a stampo chiuso, investimentoColata, pressofusione, fabbricazione di lamiere e componenti metallici personalizzati.
Copyright © 2026 Ningbo Youlin Trading Co., Ltd. Tutti i diritti riservati.